Ni ud af ti gange, når en børstelinje begynder at kaste striber, farvevariationer eller en slap hånd, er selve børsten den sidste fejl. I de produktionsproblemer, vi bliver bedt om at se på, ligger årsagen næsten altid et af fire steder: hvor dybt børsten griber ind i stoffet, forholdet mellem børstens overfladehastighed og stofhastigheden, hvor meget spænding kluden er under, og hvor godt støvudsugningssystemet trækker fnug væk fra hovedet. Få de fire rigtige, og en børstemaskine bliver et af de nemmeste stykker efterbehandlingsudstyr i anlægget at køre. Ignorer dem, og selv en helt ny børste vil producere inkonsekvent arbejde.
Denne guide er skrevet til de personer, der rent faktisk indstiller maskinen: efterbehandlingslederen, skiftteknikeren, procesingeniøren, der skal skrive opskriftskortene, og køberen, der skal specificere udstyr, der stadig giver mening om fem år. Den dækker, hvad børstning fysisk gør ved en stofoverflade, opsætningssekvensen fra en koldstart, realistiske parameterintervaller for almindelige stoffer, de kontroller, der er værd at køre, de defekter, der opstår oftest, og hvordan man retter dem, og de vedligeholdelses- og sikkerhedsvaner, der holder en linje produktiv.
Den korte version, før detaljen. Børsteintensiteten styres af indgrebsdybden og hastighedsforholdet mellem børste og stof, ikke af tryk. To lette afleveringer slår næsten altid en tung pasning. Spændingen skal være det minimum, der holder kluden flad. Støvudsugning er ikke rengøring; det er en del af processen. Og den eneste måde at vide, at en indstilling er korrekt, er at køre en målt leder, kontrollere den under korrekt lys og skrive tallene ned.
Hvad en børstemaskine rent faktisk gør ved en stofoverflade
En børstemaskine er ikke én proces. Den er tre, og hvilken du kører afhænger helt af, hvor hårdt du sætter penslen mod kluden.
Rensning. Ved lavt indgreb, ofte et par tiendedele af en millimeter, fejer børstehårens spidser løse fibre, støv og overfladeaffald af kluden. På denim og kraftig bomuld fjerner dette en overraskende mængde fnug og reducerer den belastning, der føres ind i efterfølgende processer. Rengøringsforløb er almindelige før coating, laminering, trykning eller umiddelbart efter tørring og før rulning.
Rejsning eller lur. Ved højere indgreb fanger filamenterne individuelle fibre og trækker dem op til overfladen. Resultatet er en lur, en bunke eller en blød ferskenhånd afhængig af fiber, twist og hvordan børsten drives. Retning og hastighedsforhold bestemmer, om du får en jævn, blød løft eller en retningsbestemt fløjlseffekt.
Nivellering og polering. Når børsten løber i samme retning, som stoffet bevæger sig i et beskedent forhold, lægger den fibre ned og trimmer de højeste tilbage, hvilket giver en glattere og lidt blankere overflade. Dette er et afslutningspas, ikke et hævepas, og det bruges til at rydde op på en overflade, der allerede er hævet et andet sted.
Forståelse af mekanismen forklarer de fleste indstillingsbeslutninger. Mængden af arbejde udført ved overfladen skaleres med to ting: den relative hastighed mellem børstehårens spidser og fiberen og dybden af indgreb. Tryk er ikke en kontrolvariabel, fordi selve tråden er fjederen. Skub en blød filament dybere, og den bøjer ganske enkelt længere og stryger en længere bue, hvilket faktisk kan reducere skærevirkningen, samtidig med at varme- og fiberskader øges.
Det er også værd at være klar over, hvad børstning ikke kan. Det fylder ikke et stof, krymper det eller blødgør garn, der er stift på grund af resterende størrelse eller dårlig afslapning. En klud, der føles brættet, når den kommer ud af tørretumbleren, vil stadig føles brættet efter børstning; det vil ganske enkelt føles bordsyet med en lur på. Børstning er en overfladebehandling, og dens fordele ligger mest i, hvordan stoffet ser ud, føles under hånden og opfører sig i den næste proces. Det er en reel fordel, og det er derfor, driften eksisterer, men den er en smal, og den bør som sådan sælges internt.
Endelig er børstning delvist reversibel. Fibre, der er lagt ned ved et gennemløb, kan løftes igen af et andet, og en børstet overflade kan udflades ved kompression i en rullestabel, ved for høj spænding eller ved at blive rullet op varm. Rueding derimod skærer fiberender med en slibende overflade og skaber en meget mere permanent forandring. At holde denne sondring i tankerne forhindrer en masse spildte prøvetid.
Tilpas børsten og hovedet til stoffet, før du rører ved en skive
To maskiner med identiske tromler og motorer vil opføre sig helt forskelligt, hvis børstespecifikationen, hovedgeometrien eller rotationsmønsteret er forskelligt. Det er derfor, at kopiering af en konkurrents opskrift sjældent virker, og derfor bør opskriftskortet registrere penslen lige så omhyggeligt, som den registrerer hastigheden.
Børste filament. Standard nylon er det generelle valg: blødt, elastisk og usandsynligt, at det beskadiger en delikat strik eller et fint vævet stof. Slibende nylon, hvor siliciumcarbid eller aluminiumoxid er indlejret i filamentet, hæver fiber langt mere aggressivt og bruges til fleece-, velour-, polstrings- og nappearbejde. Stålbørster hører til kraftig rengøring og til nogle læder- og tæppeapplikationer, og de bør aldrig betragtes som udskiftelige med nylon. Filamentdiameteren bestemmer, hvor "skarp" handlingen føles: 0,15 til 0,25 mm er fint arbejde, 0,30 til 0,45 mm er generelt formål, og 0,50 til 0,60 mm er tungt at løfte.
Børstens længde og tæthed. Længere filamenter bøjes lettere og giver et blidere, mere tilgivende slag. Tættere tufting udfører mere arbejde pr. omdrejning og genererer mere varme. Efter at en børste har været i brug i et stykke tid, forkortes filamentlængden, og det effektive indgreb ændres, hvilket er en af grundene til, at en opskrift, der virkede i januar, kan glide til foråret.
Hovedgeometri. Et tromlehoved med en enkelt stor rulle passer til vævede varer, der kører under spænding, hvor stoffet kan holdes fladt og kontaktlinjen er stabil. Et planethoved, hvor flere mindre børsteruller kredser om en central akse, kommer i kontakt med stoffet ad mange korte stier i stedet for en lang linje. Dette design følger den uregelmæssige overflade af en strik langt bedre, reducerer nålelinjeåbningen og spreder slid på mere børsteoverflader. Planter, der kører bomuldsinterlock, jersey og fleece, oplever ofte, at et planethoved giver en mere jævn stigning med mindre risiko for stofstrukturen, hvilket er præcis det udstyr som f.eks. planetbørstemaskine til strik er bygget til at gøre.
Antal hoveder. Maskiner med flere hoveder lader dig opdele arbejdet: to eller tre lyspassager på tværs af separate hoveder giver et mere ensartet resultat end en aggressiv passage på et enkelt hoved, fordi hver gang kun fjerner en beskeden mængde fiber, og stoffet har en chance for at komme sig fladt mellem kontakterne.
Den praktiske regel er enkel. Bestem først stoffamilien, derefter børsten, derefter hovedkonfigurationen, og begynd først derefter at justere hastighed og engagement. At vende den rækkefølge, som sker konstant på butiksgulvet, er hovedårsagen til, at prøvekørsler tager tre dage i stedet for tre timer.
Opsætningssekvensen fra en kold start
Rækkefølgen betyder noget. At udføre disse trin i en anden rækkefølge er, hvordan en maskine bliver indstillet til et "forkert" nul, og hver efterfølgende justering foretages mod en dårlig reference.
- Bekræft opskriften og penslen. Tjek, at den monterede børste passer til opskriftskortet, at det er den rigtige filamenttype og diameter, og at den ikke er blevet skiftet mellem skift. Notér børstens identifikationsnummer.
- Undersøg selve børsten. Kør langsomt maskinen med stoffet ude og beskyttelsesskærmene på plads. Se efter flade pletter, bøjede eller manglende totter, ude af runde sektioner og ujævn børstehårlængde. En børste, der er 1 mm ud af runden, vil producere et båndmønster, som ingen hastighedsindstilling kan skjule.
- Rengør udsugningsvejen. Tøm eller rengør filtrene, tjek kanalernes samlinger, og bekræft, at suget rent faktisk når hætten ved hovedet. Børstning producerer mere luftbåren fnug, end de fleste operatører forventer, og en delvist blokeret kanal ændrer både overfladeresultatet og arbejdsmiljøet.
- Tråd stoffet med minimal spænding. Etabler korrekt selvkantjustering og -bredde, før der påføres nogen form for arbejdsspænding. Hvis stoffet er skævt eller har en slap selvkant, skal du rette det her i stedet for at prøve at kompensere med penslen.
- Indstil engagementsreferencen. Bring børsten til kluden, indtil kontakten lige kan mærkes, nulstil derefter indikatoren eller optag den digitale værdi. Alle senere justeringer foretages i forhold til dette kontaktpunkt, ikke til maskinens mekaniske stop.
- Bring penslen op til hastighed med stoffet allerede kørende. Start stofdrevet først, derefter børstedrevet. På et stoppet stof kan en børste markere overfladen inden for et sekund eller to.
- Kør en afmålt leder. Tredive meter er normalt nok. Marker start og slut, og inspicér derefter midterbredden og begge kanter hver for sig i stedet for kun at se på midten.
- Lås og log. Når indstillingen passerer, skal du registrere indgreb, børstehastighed, stofhastighed, spænding og udsugningsspjældpositionen. Indstil et rimeligt tolerancevindue, så det næste skift ved, hvor langt det kan drive uden at hæve en afvigelse.
Én vane er værd at opbygge tidligt: nærm altid den endelige engagementsdybde fra samme retning. Hvis operatøren nogle gange kommer ned fra en tung indstilling og nogle gange op fra kontakt, kan det mekaniske slør i en typisk justeringsskrue være flere tiendedele af en millimeter, hvilket er nok til at skifte et resultat fra acceptabelt til forkastet.
Indstillingerne, der bestemmer, hvad der kommer ud af maskinen
Områderne nedenfor afspejler almindelig industriel praksis. De er udgangspunkter, ikke specifikationer. Hvert stof, farvestof og maskine vil flytte dem, og den korrekte tilgang er altid at starte i den lave ende af intervallet og arbejde opad i små trin.
| Stof | Børste filament | Engagement | Forholdet mellem børste og stof | Består | Hovedrisiko |
|---|---|---|---|---|---|
| Bomuldslagner, poplin | Nylon 0,20 til 0,30 mm | 0,3 til 0,6 mm | 3:1 til 5:1 | 1 | Skyggelys på mørke farvestofpartier |
| Bomuld interlock, jersey | Nylon 0,20 til 0,35 mm | 0,4 til 0,8 mm | 2:1 til 4:1 | 1 til 2 | Kantkrølle og nålelinjeåbning |
| Fleece og børstet rygstrik | Slibende nylon 0,30 til 0,45 mm | 1,0 til 2,0 mm | 4:1 til 8:1 | 1 til 2 | Plettet luv, hvis spændingen varierer |
| Denim, 10 til 14 oz | Slibende nylon 0,45 til 0,60 mm | 0,8 til 1,5 mm | 4:1 til 7:1 | 1 | Kraftig fnugbelastning i filtre |
| Polyester vævet | Nylon 0,25 til 0,40 mm | 0,4 til 0,9 mm | 3:1 til 6:1 | 1 | Statisk og filamentsmeltning ved høj hastighed |
| Velour, polstring | Slibende nylon 0,40 til 0,60 mm | 1,5 til 3,0 mm | 5:1 til 10:1 | 1 til 2 | Stableknusning, hvis den rulles varm |
| Syntetisk læder, mikrofiber | Fin nylon 0,15 til 0,25 mm | 0,2 til 0,5 mm | 2:1 til 4:1 | 1 til 2 | Varme- og glansmærker |
To ting i den tabel fortjener at fremhæve. For det første er børste-til-stof-forholdet et forhold, ikke en fast hastighed. På en maskinkørende klud med 20 m/min giver en børsteoverfladehastighed på 120 m/min et forhold på 6:1. Hvis linjehastigheden senere fordobles for at forbedre output, kollapser forholdet til 3:1, og overfladen ændres, selvom ingen rørte ved børsteindstillingerne. Hver gang linjehastigheden ændres, skal børstehastigheden genberegnes, hvorfor inverterstyring med en sammenkædet recept er langt mere værd end en større motor.
For det andet er engagement den indstilling, der mest direkte påvirker stoffets integritet. Fordobling af indgreb fordobler omtrent det arbejde, der udføres ved overfladen, men det øger også bøjningsspændingen på filamenterne og den varme, der genereres ved kontaktlinjen. Dybe indstillinger, der bliver varme, vil glasere en termoplastisk overflade længe før de giver en bedre hævning.
Rotationsretning, multi-head layout og to-pass reglen
Retning er den mest underudnyttede kontrol på en børstemaskine. At køre børsten mod stoffets vandring betyder, at børstehårspidserne møder fibrene frontalt; den relative hastighed er summen af de to overfladehastigheder, og handlingen er aggressiv, hæver og en smule ru. At køre børsten med stoffets vandring betyder, at spidserne fejer langs fibrene; relativ hastighed er forskellen, og handlingen er blid, udjævnende og let polerende.
De fleste hæveopskrifter bruger modrotation på det første hoved eller første par hoveder, efterfulgt af et med-rotationshoved for at lægge de hævede fibre i en ren, ensartet retning. Den kombination er det, der giver den karakteristiske bløde, jævne lur på en god fleece eller en veloverstået velour, og den er langt mere kontrollerbar end at forsøge at opnå det samme resultat med et enkelt hoved i en ekstrem indstilling.
To-pass reglen følger af samme logik. Fordi arbejdet ved overfladen ikke er helt ensartet, har et enkelt tungt gennemløb en tendens til at forstærke lokal variation: et lidt tykkere sted i stoffet bliver børstet hårdere, et løsere sted bliver børstet mindre, og resultatet er et synligt mønster. To lettere afleveringer gennemsnit den variation ud. Hvis et stof skal tabe mere end omkring 3 til 4 procent af sin vægt for at nå målhånden, er det normalt et tegn på, at processen skal opdeles, eller at et sagsøgelsestrin hører hjemme i linjen.
Hold øje med en mere subtil effekt på maskiner med flere hoveder: varmeakkumulering. Tre hoveder, der kører med højt forhold i en lukket ramme, kan hæve den lokale temperatur ved kontaktlinjen med en mærkbar margin, og på polyester eller polypropylen viser dette sig som små blanke pletter eller smeltede fiberspidser. Hvis overfladen ser lys og glasagtig ud i stedet for blødt hævet, skal du reducere forholdet, før du reducerer indgrebet.
Spænding, breddekontrol, selvkanter og sømme
Der er spændinger for at holde kluden flad, ikke for at holde den stille. En børstemaskine vil have den minimale spænding, der fjerner rynker og holder kantkanterne i styrene. Overspændt stof strækkes fladt under børsten og slapper derefter af, når spændingen forsvinder, så luren ser ud til at ændre sig i det øjeblik, kluden forlader maskinen. Overspænding accelererer også nålelinjeåbningen i strik og kan permanent forvrænge et let vævet stof.
Underspænding er værre på kort sigt. Slask klud løfter sig ind i børsten, rynker passerer under kontaktlinjen og bliver trykt ind i overfladen som folder, der ikke kan børstes ud, og i svære tilfælde kan stoffet pakke en rulle. Den korrekte spænding er normalt den laveste værdi, hvor kluden sidder fladt over hele bredden uden synlige vibrationer, når den trænger ind i hovedet.
Kanter har brug for særskilt opmærksomhed. De to yderste centimeter af en rulle er ofte det første sted at vise et problem, fordi de ser forskellige spændinger og er mest udsat for kantkrølning efter børstning. Hvis kantkanten begynder at krølle, skal du kontrollere stoffets temperatur og spændingen, før du justerer penslen; en varm, overspændt kant vil krølle, uanset hvad børsten gør. Krøllede kanter giver også problemer ved vikleren, hvor rulleprofilen bliver ujævn og den næste proces lider.
Syninger er der, hvor de fleste maskinskader sker. En syet sammenføjning med en tyk, hård fold skal køres langsomt igennem, med børsten løftet eller spalten åbnet, og den må aldrig have lov til at passere med produktionshastighed, hvis sømmen er omfangsrig. Operatører, der udvikler vanen med at markere hver søm og sænke sammenføjningen, forhindrer en stor del af de huller, rifter og børsteskader, der viser sig som mystiske kvalitetsproblemer uger senere.
Støvudsugning, fnugbelastning og brandrisiko
Ekstraktion er den del af processen, der med størst sandsynlighed bliver forsømt, og den del, der med størst sandsynlighed vil forårsage en alvorlig hændelse. En børstemaskine genererer en kontinuerlig strøm af korte fibre, støv og, på nogle stoffer, fine partikler, der er brændbare, når det samler sig i den rigtige koncentration og møder en varm overflade eller en gnist.
Deraf følger tre ting. For det første skal emhætten placeres, så fnug opfanges ved genereringspunktet, før det slipper ud i rummet, hvilket betyder, at emhættens design og luftstrøm skal matche hovedgeometrien i stedet for at blive boltet på bagefter. For det andet har filtre brug for et defineret rengøringsinterval baseret på målt trykfald, ikke på hvordan rummet ser ud. For det tredje skal kanalerne være bundet og jordet, uden lange vandrette løb, hvor fiber kan sætte sig og akkumuleres.
Proceskvalitet og sikkerhed er det samme problem her. Hvis ekstraktionen er svag, aflejres fnug igen på kluden efter børstning, overfladen ser plettet ud under inspektionslys, filtrene indlæses hurtigere, og operatøren kompenserer ved at skrue op for børsten, hvilket genererer mere fnug. Installation af en specialbygget automatiseret støvudsugningssystem og at køre den til et målt trykfald fjerner den løkke helt, og det betaler sig typisk tilbage gennem reduceret rengøringsstop længe før nogen tæller brandrisikoen.
En simpel arbejdsregel: Tjek manometeret ved starten af hvert skift og noter det. Rengør filtrene, når trykfaldet stiger ud over det bånd, der blev registreret ved idriftsættelsen. Hvis operatøren ikke kan se, om udvindingen fungerer, styres udvindingen ikke.
Aflæsning af det første prøveløb på tredive meter
En struktureret retssag tager omkring tyve minutter og sparer dages diskussion. Protokollen nedenfor er, hvad et disciplineret efterbehandlingsrum bruger.
- Kør i den lave ende af målengagementet, og optag den nøjagtige værdi.
- Saml en prøve ved starten af lederen, derefter en anden prøve efter mindst tyve meter, så resultatet afspejler en stabiliseret maskine i stedet for en koldstart.
- Inspicer hver prøve på tre punkter på tværs af bredden: venstre kant plus ti centimeter, center og højre kant plus ti centimeter. Børsteproblemer er ofte asymmetriske, og en center-only kontrol vil savne dem.
- Vurder under standardiseret belysning, ideelt set den samme belysning, som kunden vil bruge til at bedømme varerne. Overfladeeffekter, der ser perfekte ud under en enkelt ovenlyslampe, kan se stribede ud under en anden farvetemperatur.
- Vej prøverne. En simpel sammenligning af masse pr. arealenhed før og efter børstning fortæller dig, hvor mange fibre processen faktisk fjerner, og det er en langt mere pålidelig registrering end en verbal note om, at hånden "føltes rigtigt".
- Vask og tumles en prøve inden endelig godkendelse, hvis stoffet vil blive vasket af slutbrugeren. Nogle lure ser fremragende ud i greige og falder sammen efter første vask.
- Øg engagementet i små trin, og gentag indtil enten målhånden er nået eller en grænse er ramt. Stop ved det første tegn på farveskift, overfladeglas eller vægttab ud over det aftalte tillæg.
Skriv de endelige tal på opskriftskortet og fotografer den godkendte prøve. En fysisk referenceprøve, der opbevares ved maskinen, er mere værd end noget regneark, fordi det løser uenigheder om hånd og skygge på få sekunder.
Kvalitetstjek, der holder linjen ærlig
Rutinetjek er det, der forhindrer en langsom drift i at blive en afvist ordre. Tabellen nedenfor er et praktisk minimum for en plante, der kører med at børste regelmæssigt.
| Tjek | Metode | Frekvens | handle hvis |
|---|---|---|---|
| Ensartethed af lur og luv | Visuel sammenligning med godkendt farveprøve under standardlys på tre punkter i bredden | Hver rulle | Enhver bånd-, streg- eller breddevariation er synlig |
| Vægttab | Prøveindvejning før og efter børstning, udtrykt i procent | Start og midt i hver ordre | Tab overstiger ordregodtgørelsen |
| Skygge | Spektrofotometer mod den godkendte standard, plus visuel kontrol | Hver rulle on shade-critical orders | Farveforskel ud over den aftalte tolerance |
| Styrkefastholdelse | Træk- og rivetest på børstede kontra ubørstede prøver | Én gang pr. ordre eller efter en parameterændring | Tab overstiger kundespecifikation |
| Pilling og slid | Martindale eller tilsvarende på en vasket prøve | Første ordre af en ny konstruktion | Bedømmelsen falder under det aftalte niveau |
| Håndvurdering | Lille panel, blind sammenligning med referenceprøven | Hver ny opskrift | Panelet er uenig i henvisningen |
| Resterende fnug | Mørk klud eller tape test på den udgående overflade | Hvert skift | Synlig fiberoverførsel på servietten |
Den mest nyttige af disse er vægttabstallet, fordi det konverterer en subjektiv bedømmelse til et tal, der kan trendes. Når en plante ved, at dens accepterede velourhånd svarer til et vægttab på 3 procent på en bestemt konstruktion, har operatøren et objektivt mål, og vedligeholdelse har en måde at opdage en slidt børste, før kunden gør det.
Børstning og sagsøg: hvordan de to trin fungerer sammen
Børstning og sagsøg bliver ofte diskuteret, som om de var alternativer. I praksis bruger de fleste bløde efterbehandlingslinjer dem sammen, og forståelsen af arbejdsfordelingen gør begge operationer nemmere at kontrollere.
Børstning flytter fibre. Den omarrangerer det, der allerede er der, løfter løst materiale og renser overfladen. Sueding skærer fibre. En slibende rulle eller bælte skærer fiberender og skaber en kort, tæt, permanent ferskenskindseffekt, der overlever vask og slid langt bedre end en rent børstet overflade. Hvis målhånden kræver, at stoffet føles blødt efter fem hjemmevaskninger i stedet for kun, når det forlader stenteren, er sueding normalt det tunge løft, og børstning forfiner resultatet.
En almindelig rækkefølge af operationer er: Forrens med et let børstepas, ruskind for at bygge overfladen, børst derefter igen for at løfte og justere fiberen, så finishen ser ensartet ud snarere end flad. På vævet bomuld og denim er en vandret kombineret ruskindsmaskine arbejdshesten, der følger dette mønster, hvor børstehovedet eller en separat børsteenhed renser overfladen efter den slibende kontakt. Vævede strukturer med en stabil konstruktion med lav strækevne håndterer relativt dyb slibende kontakt uden forvrængning, hvorfor udstyr som f.eks. 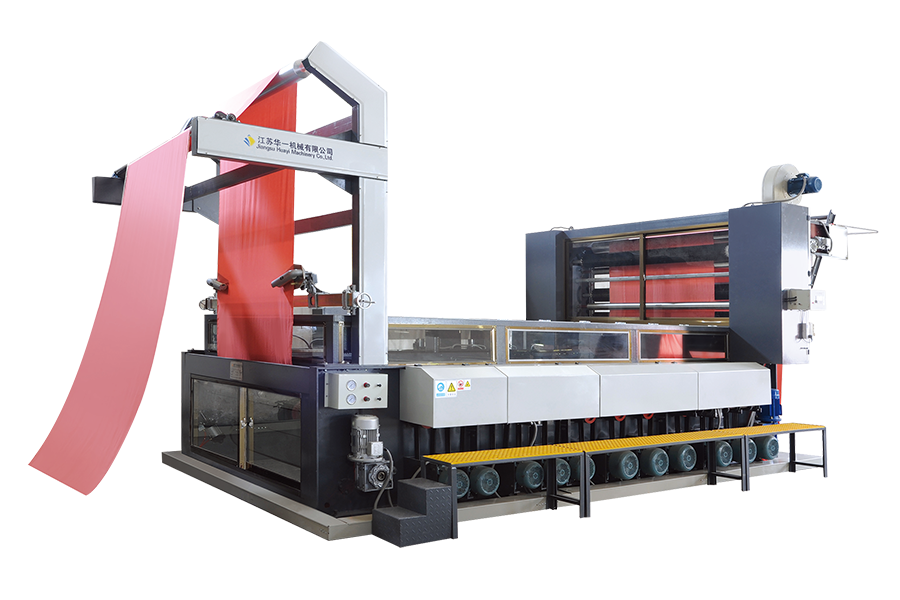 Vandret kombineret sagsøgsmaskine MW-model MW-modellen understøtter sandpapir, kulfiber og keramiske fiberslibemidler med uafhængige rulledrev for ensartet overfladeforberedelse i en efterbehandlingssekvens, der skal suedes og derefter børstes. Se produkt → vandret kombineret ruskindsmaskine af denne type er normalt specificeret sammen med en børsteenhed i stedet for en.
Den diagnostiske værdi af de to operationer er værd at bemærke. Hvis et stof ser pletvis ud efter sagsøgt, er årsagen normalt slibende kontakt eller spændinger. Hvis det ser pletvis ud efter børstning, er årsagen oftere børstetilstand eller udtrækning. Da de to maskiner sidder ved siden af hinanden, sparer en operatør, der kan se, hvilket trin der introducerede en defekt, en del fejlfindingstid.
Almindelige børstefejl og hvordan man retter dem
De fleste problemer på en børstelinje falder ind i et lille antal genkendelige mønstre. Tabellen nedenfor kortlægger symptomet til den mest sandsynlige årsag og den første korrigerende handling, i den rækkefølge en tekniker skal arbejde sig igennem dem.
| Defekt | Sandsynlig årsag | Hvad skal ændres først |
|---|---|---|
| Striber eller bånd på langs | Børst ud af en rund, flad plet eller ujævn børstehårlængde | Undersøg og sand børsten; Kontroller glødetrådens tilstand, før hastigheden ændres |
| Ujævnt resultat over hele bredden | Børsteaksen ikke parallel med stofbanen, eller spændingen højere på den ene kant | Mål mellemrummet i begge ender; tjek føringens justering og kantspændingen |
| Huller, tynde steder, nålelinjeåbning | Indgreb for dybt, eller stof belastet ud over dets konstruktionsgrænser | Reducer engagementet og skift til to lyspassager |
| Skygge change, surface looks lighter | Overdreven fiberfjernelse, især på mørke farvestoffer | Reducer forholdet, derefter engagement; prøve indvejning for at bekræfte tab |
| Blanke pletter eller sammensmeltede spidser | Varme fra højt forhold ved kontaktlinjen, almindelig på syntetiske materialer | Lavere børstehastighed, mens du holder stoffets hastighed; verificere udsugningsluftstrømmen |
| Foldemærker trykt ind i overfladen | Stof slack at the head, or a wrinkle passed under the brush | Hæv spændingen til minimum flad indstilling; tjek for en slap kant |
| Plettet overflade med fnugoverførsel | Udsugningen fanger ikke ved emhætten, eller filtrene er fyldt | Tjek pressure drop and hood position before touching brush settings |
| Kantkrølning efter børstning | Varm, overspændt kant afslappende efter hovedet | Sænk spændingen og kontroller stoffets temperatur ved udgang |
En nyttig disciplin, når der opstår en defekt, er at ændre en variabel ad gangen og prøve igen efter tyve meter. Børstning er et system, og justering af tre indstillinger på én gang efterlader ingen i stand til at sige, hvilken der har løst problemet, eller hvilken der forårsagede den næste.
Børstepleje og maskinvedligeholdelse
Børsten er et forbrugsstof, men det er dyrt, og hvordan den behandles afgør både overfladeresultatet og hvor ofte den skal udskiftes. Nogle få rutiner dækker det meste af det, der betyder noget.
- Daglig. Inspicer børsten visuelt med maskinen isoleret. Kig efter indlejret snavs, omviklede tråde og tydelige tuftskader, og noter ekstraktionstrykfaldet før den første rulning.
- Ugentlig. Kontroller mellemrummet eller indgrebsindikatoren i forhold til en referenceindstilling, verificer, at justeringsmekanismen vender tilbage konsekvent, og bekræft, at børsten kører korrekt uden synlige vibrationer.
- Månedlig. Smør lejer efter producentens skema, kontroller drivremspændingen og inspicér kanalsamlinger for utætheder eller ophobet fiber.
- Efter måling, ikke efter kalender. Mål filamentlængden på flere punkter omkring penslen og udskift den, når arbejdslængden falder uden for det bånd, som opskriften er udviklet på. En slidt børste ændrer det effektive indgreb, selv når urskiven viser det samme.
- Efter ethvert børsteskift. Genetabler kontaktreferencen, kør en frisk leder, og opdater opskriftskortet med det nye børsteidentifikationsnummer. Gå aldrig ud fra, at en udskiftet børste vil gengive det tidligere resultat.
- Sæsonbestemt. Gennemgå maskinen som helhed, inklusive afskærmninger, aflåsninger, nødstop og udsugningshættens tilstand. En børstemaskine, der har kørt hårdt i seks måneder, vil normalt vise en vis afdrift i rulleparalleliteten, der kun viser sig som en subtil breddevariation i det færdige produkt.
En yderligere pointe om reservedele. Fordi filamentspecifikationen påvirker resultatet så stærkt, bør pensler købes mod en skriftlig specifikation og en godkendt prøve, ikke blot genbestilles fra et lagernummer. En leverandørudskiftning med en lidt anden filamentdiameter kan ugyldiggøre en opskrift, der tog en uge at udvikle.
Sikkerhedspraksis på en børsteline
Børstemaskiner har en indlysende og nådesløs fare: klemmen mellem børsten og stofbanen. Filamenter er fleksible, hvilket fremmer en falsk følelse af sikkerhed, men en roterende børste vil trække en handske, en ærme eller en finger ind i kontaktlinjen inden for millisekunder, og maskinen vil ikke stoppe, fordi den har registreret en hånd.
- Ræk aldrig ind i hovedområdet, mens børsten drejer, selv ved den laveste hastighed og endda for at fjerne en tråd. Isoler først.
- Brug lock-out og tag-out til børsteskift, rengøring og rydning af papirstop med en personlig lås frem for en delt nøgle.
- Hold afskærmninger og låse på plads og funktionelle. Hvis en aflåsning er blevet omgået for at holde produktionen kørende, skal du behandle det som en rapporterbar defekt snarere end en driftsmæssig bekvemmelighed.
- Bekæmp støv som en sundheds- og brandforanstaltning, og forbyd tørfejning i maskinområdet, som resuspenderer bundfældede fibre.
- Træn operatører på nødstopsteder, udsugningsstop og den specifikke brandberedskabsprocedure for brændbart tekstilstøv.
- Sørg for høreværn, hvor udsugningsventilatorer og kørestøj berettiger det, og kontroller niveauerne efter enhver ændring af udsugningssystemet, da en kraftigere ventilator også er kraftigere.
Sikkerhedsinstruktion, der er skrevet én gang og arkiveret, er intet værd. Korte, hyppige samtaler ved maskinen, bundet til virkelige begivenheder såsom en trådomvikling eller et næsten uheld, er det, der holder vanerne på plads.
Angivelse af en børstemaskine: hvad skal der angives i forespørgslen
Købsbeslutninger om børsteudstyr går galt af en forudsigelig grund: forespørgslen angiver en bredde og en hastighed og intet andet. Maskinen, der kommer, håndterer så det bredeste, nemmeste stof i sortimentet og kæmper med alt muligt andet. En komplet forespørgsel besvarer følgende.
- Stofsortimentet. Fiberindhold, konstruktion, vægt i gram per kvadratmeter, og om varer er vævede, strikkede eller nonwoven. Inkluder de letteste og tungeste artikler, ikke gennemsnittet.
- Måleffekten. Kun rengøring, lur, polering eller en kombination. Beskriv hånden med ord og vedhæft en fysisk referenceprøve, hvis det er muligt.
- Krav til linjehastighed og bredde, med det stofhastighedsområde, som maskinen skal dække, og det børstehastighedsområde, der følger med. Insister på uafhængigt kontrollerede børste- og stofdrev, da et fast forhold mellem dem vil begrænse opskriftens rækkevidde fra dag ét.
- Udvindingsforventninger. Luftmængde, emhættedesign, filtrering og om udsugningen er integreret eller leveres separat.
- Skiftetid. Hvor lang tid et børsteskift eller et opskriftsskift tager, betyder mere end maskinens maksimale hastighed på korte ordrer.
- Service og reservedele. Børstetilgængelighed, filamentspecifikationsdokumentation og responsforpligtelse til teknisk support i dit område.
Til planter, der kører fint strik og sart vævning i høj fart, dækker en moderne højhastighedsbørsteenhed med inverterstyret børste- og stofdrev, hurtig børsteskift og integreret udsugning de fleste af kravene i én ramme. En maskine bygget efter denne specifikation, af den type, der er repræsenteret ved en 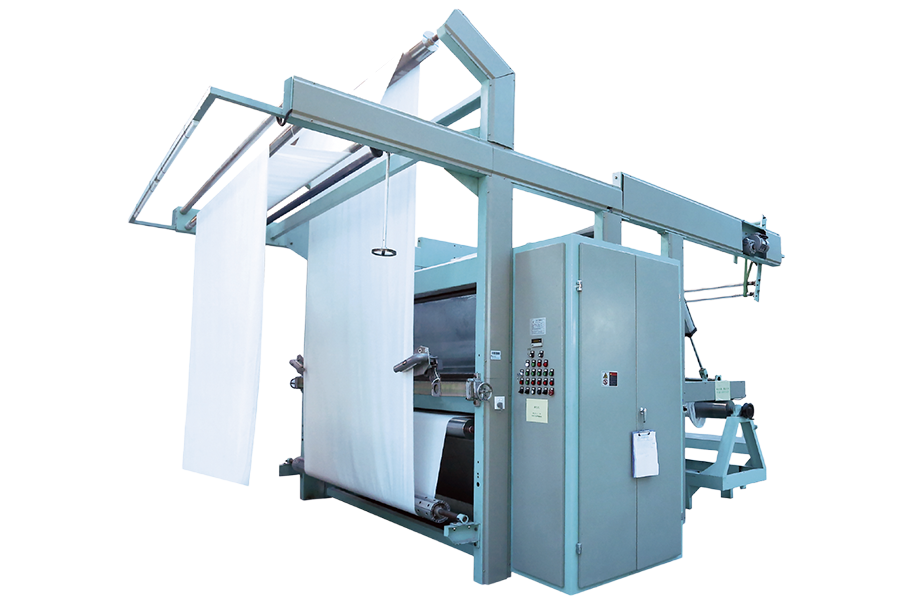 Højhastighedsbørstemaskine VX7 Til finstrik og delikat vævning bruger den kompakte VX7 syv kul-keramiske børsteruller og højhastighedsdrift til fleksible rengørings- og efterbehandlingsgange. Se produkt → højhastighedsbørstemaskine i denne klasse, gør det muligt for operatøren at bevæge sig mellem et let rengøringspas og et fuldt lurpas uden at skifte hardware, hvilket er præcis den fleksibilitet, som kort efterbehandlingsarbejde kræver.
Uanset hvilken maskine der vælges, insister på en fabriksgodkendelseskørsel på dit eget stof før forsendelse, og noter de anvendte indstillinger. Det enkelte trin konverterer en specifikation til en fungerende opskrift og fjerner det meste af risikoen fra installationsperioden.
Hvor børstning passer i efterbehandlingstoget
Børstning står sjældent alene. Den sidder mellem mekanisk overfladebehandling og de trin, der sætter den sidste hånd, og dens output er kun så god, som opstrøms- og nedstrømsprocesserne tillader.
Opstrøms skal stoffet være rent, tørt og afslappet. Børstning af et stof, der bærer rester, eller som stadig er varmt fra en tørretumbler, giver variable resultater, fordi fiberen opfører sig anderledes, når den er varm og let plastisk. Nedstrøms, uanset hvilken stigning børsten har skabt, skal overleve resten af linjen. Det betyder, at man undgår unødvendig kompression i en kalender eller en rullestabel, kontrollerer opviklingsspændingen og lader stoffet køle af, før det rulles.
Hvor der kræves en blødere, fyldigere hånd, end børstning alene kan levere, efterfølges mekanisk overfladebehandling normalt af et luftbaseret blødgøringstrin, der bearbejder stoffet i en afslappet tilstand i stedet for at presse eller spænde det. Luftblødgøring og børstning komplementerer hinanden godt: Børsten styrer overfladen, og mekanisk blødgøring i en luftstrøm i åben bredde styrer kroppen, draperingen og den resterende stivhed. Udstyr som f.eks 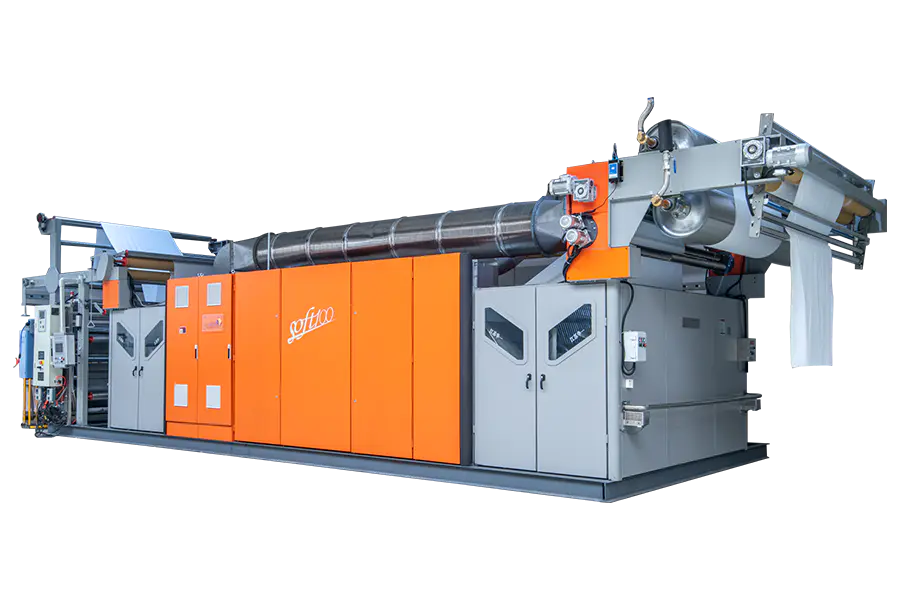 Luftblødgøringsmaskine med åben bredde SOFT100 Placeret efter overfladebehandling og før tørring, bruger SOFT100 et seks meter venturi rør til at blødgøre strik, vævede håndklæder og Tencel i åben bredde. Se produkt → luftblødgøringsmaskine med åben bredde hører til i den position i efterbehandlingssekvensen, efter at overfladen er etableret og før de sidste tørre- og rulletrin.
At få sekvensen rigtig er ofte mere værdifuldt end at få en hvilken som helst maskine perfekt. En line, hvis børste-, suede- og blødgøringstrin er korrekt ordnet, vil give en bedre hånd fra gennemsnitlige indstillinger end en line med fremragende udstyr arrangeret i den forkerte rækkefølge.
Hvis der er én konklusion at tage af alt dette, er det, at børstning belønner disciplin langt mere end det belønner kraft. Maskinen har et lille antal rigtige kontroller, indgreb, forhold, spænding, retning, udtrækning, og hver af dem har et smalt bånd, hvor resultatet er godt, og et bredt bånd, hvor resultatet blot er anderledes. Operatører, der forstår, hvad hver kontrol faktisk gør ved fiberen, bruger deres tid på at måle, prøve og skrive tal ned. Operatører, der behandler maskinen som en enkelt intensitetsskive, bruger deres tid på at bekæmpe defekter, der dukker op igen et skift senere.
Den praktiske rækkefølge er altid den samme. Match børsten og hovedet til stoffet. Etabler en ren kontaktreference. Kør let, mål resultatet på tværs af bredden, og juster én variabel ad gangen. Se vægttab og skygge som objektive indikatorer i stedet for at stole på hånden alene. Hold udsugningen i gang til et målt trykfald. Vedligehold og mål penslen i stedet for at udskifte den på en kalender. Skriv derefter den endelige opskrift ned og behold en godkendt farveprøve ved maskinen, så standarden overlever ud over den, der satte den.
Børstning er en moden teknologi og en af de billigste måder at ændre, hvordan et stof læser en kunde, uanset om det betyder en renere overflade, en fyldigere lur eller en blødere hånd. Udstyret, hvad enten det er en enkelt-hoved rengøringsenhed eller en multi-head planetarisk børstelinje, vil gøre præcis, hvad det er indstillet til at gøre. Værdien er skabt eller tabt i indstillingen, og den del er helt i hænderne på de personer, der kører linjen.