Et efterbehandlingsanlæg kørte 38.000 meter sort bomuldstwill på en enkelt uge og sendte det uden klage. To uger senere sendte beklædningsfabrikken fotografier tilbage: fine hvide pletter spredt ud over stoffets overflade, kun synlige under rivende lys, tungest nær kanten. Farvningen var korrekt. Stenteren var korrekt. Årsagen sad på et børstehoved, der havde mistet næsten fire millimeter børstehår, og en udsugningskanal, der var blevet droslet for at spare et par kilowatt.
Det er den ærlige sag for en rensebørstemaskine. Det er sjældent det dyreste aktiv i en målstregen og næsten aldrig det, der får opmærksomhed, før noget nedstrøms fejler. Alligevel bliver støvet, det ikke fjerner, en belægningsvedhæftningsfejl, en trykpletter, en laminatblister eller en kunderetur.
Den korte version: en rensebørstemaskine fjerner løse fibre, støv, flue og overfladeaffald fra et bevægeligt underlag, mens fiberoverfladen justeres eller løftes. Den fortjener sin plads ved at reducere nedstrøms afvisningsrater, forbedre belægning, print og laminering vedhæftning, og holde hånden føles ensartet fra den første meter til den sidste. Hvad den ikke kan, er at redde stof, der allerede er blevet overslidt, og det kan ikke kompensere for manglende udvindingskapacitet.
En terminologinote, før du går videre. Ved efterbehandling af tekstil og læder betyder "rengøringsbørstemaskine" en industriel enhed med en eller flere roterende børsteruller, der arbejder på en kontinuerlig bane eller på stykgods. Hvis du ankom her på udkig efter en walk-behind gulvskuremaskine til en lagergang, er det en anden udstyrsklasse med et andet specifikationssprog, selvom børstetryk, rotationshastighed og genvinding af det løsnede materiale betyder noget i begge.
Hvad en rensebørstemaskine rent faktisk gør
Tre ting sker på samme tid, når børstehårspidserne kommer i kontakt med en stofoverflade, og forståelsen af splittelsen forklarer de fleste valgbeslutninger.
- Mekanisk omrøring. Børstehårspidser trænger ind i overfladestrukturen, fanger fiberender og fragmenter og bryder de svage bindinger, der holder støv til garnet. Dette er en fysisk handling, ikke en kemisk, og dens intensitet er styret af børstehårens stivhed, indgrebsdybde, rullehastighed og antallet af gennemløb.
- Transportere. Forskudt materiale skal forlade maskinen. Børster kaster affald ind i en luftstrøm; udsugningshætten fanger det. Uden tilstrækkelig lufthastighed ved børstelinjen omfordeler maskinen simpelthen støv fra en del af banen til en anden, hvorfor et børstehoved og dets udsugningssystem skal specificeres sammen.
- Orientering. Børstning lægger overfladefibre i én retning, hæver en lur eller udjævner en fuzz. Rotationsretningen i forhold til stoffets vandring og rækkefølgen af hoveder, der løber med eller mod banen, afgør hvilken effekt du får. Et sidste hoved, der løber med strømmen, giver en glattere, mere retningsbestemt overflade; et hoved, der løber imod det, giver en fyldigere, mere åben hånd.
Det er værd at adskille dette fra de tilstødende processer, fordi anlæg ofte køber den forkerte maskine til den fejl, de forsøger at løse.
| Proces | Hvad det fjerner eller ændrer | Materielt tab | Typisk position i kø |
|---|---|---|---|
| Børstning | Løse fibre, støv, flue, overfladeaffald; fiberorientering | Ubetydelig til meget lav | Efter sagsøg, før belægning eller blødgøring |
| Sagsøgte | Slibende skæring af fiberender for at skabe en hånd med ferskenhud | Målbar, typisk 1 til 5 vægtprocent | Efter farvning og tørring |
| Klipning | Lange udragende fibre skåret til en flad luvhøjde | Lav men synlig som skåret affald | Sent i efterbehandling |
| Kun udvinding | Luftbåret støv over overfladen | Ingen | Hvor som helst, som støtteudstyr |
Hvor børstehovedet sidder i efterbehandlingssekvensen
Position bestemmer funktion. Den samme maskine placeret på to forskellige steder i en linje løser to forskellige problemer, og at flytte den senere er ikke en triviel ændring, fordi kanalføring, drev og spændingszoner skal omarbejdes.
- Umiddelbart efter sagsanlæg eller smergelbehandling. Dette er den mest almindelige placering. Den slibende virkning af ruskind producerer en stor mængde af kort fiberaffald, der sidder løst på overfladen. Børstning lige bag ruskindshovederne, efterfulgt af udtrækning, forhindrer, at snavs transporteres ind i stenteren, hvor det aflejres på ruller, opbygges på styreoverflader og til sidst overføres tilbage til stoffet som mærker.
- Før coating, trykning, laminering eller limning. Adhæsionssvigt spores oftere tilbage til overfladekontamination end til klæbemiddelkemi. Et børstepas kombineret med højhastighedsudtrækning giver belægningen en mekanisk ren overflade uden at ændre stoffets kemi.
- Før og efter blødgøring. Børstning før blødgøring åbner overfladen, så mekanisk eller luftblødgøring virker på individuelle fibre i stedet for på en komprimeret plade. Børstning efter blødgøring løfter enhver fiber, der er komprimeret af blødgøringsprocessen, og holder hånden mere ensartet i hele bredden.
- Afsluttende inspektionsfase. En lavtryksbørstning og udsugning passerer direkte før inspektionsbordet reducerer mængden af luftbåren fnug i inspektionsrummet og sænker antallet af falske fejlkald forårsaget af overfladestøv.
- In-line før oprulning eller pakning. Især til mørke nuancer og til tekniske tekstiler, hvor en synlig plet er en funktionel defekt, ikke kun en kosmetisk.
Sekvensbeslutninger har også en omkostningsdimension. Tilføjelse af et børstehoved øger linjelængde, gulvplads, tilsluttet belastning, trykluftbehov og støvopsamlingsvolumen. I en eksisterende linje betyder det ofte, at hovedet skal passe ind i et mellemrum, der aldrig er designet til det, hvilket er grunden til, at indgrebsdybden og hættens frigang bliver de bindende begrænsninger frem for børstehastigheden.
Maskinens anatomi: ruller, børster, drev og sug
Den specifikation, der betyder mest, er ikke motorens rating. Det er børstehårene. Alt andet i maskinen er til for at præsentere børstehårene til stoffet i en kontrolleret dybde og for at fjerne det løsnede materiale.
Børsterullearrangementer
Cylindriske ruller i fuld bredde er arbejdshestens konfiguration: en aksel spænder over arbejdsbredden, børstesegmenter monteret langs den. De er enkle, lette at genbørste og velegnede til vævede stoffer, hvor overfladen er formstabil. Deres begrænsning er bredderelateret afbøjning; på meget brede maskiner eller ved høje indgrebstryk kan valsen bøje i midten og rense mindre effektivt i midten af bredden end ved sømkanterne.
Planetarrangementer monterer et sæt mindre børstehoveder på en roterende bærer, så kontaktpunkterne bevæger sig hen over stoffet i overlappende baner. De koster mere, kræver mere vedligeholdelse og bruger mere strøm pr. meter. Til gengæld giver de en mere ensartet behandling over hele bredden og er skånsommere over for strukturer, der let forvrænges, hvorfor de er almindelige på strikkede stoffer og på sarte tekniske underlag.
Valg af børstemateriale
Børstehår valg sætter afvejningen mellem rengøringskraft og fiberskade.
- Nylon 6 og nylon 6.6 filament. Standard for generel tekstilrensning. Modstandsdygtig over for slid, modstandsdygtig over for fugt, tilgængelig i en lang række diametre. Finere diametre (omkring 0,10 til 0,20 mm) rengøres forsigtigt og passer til finstrik; grovere diametre (0,30 mm og derover) virker på tunge vævede stoffer og på overflader med tæt forurening.
- PBT- og polyesterfilamentblandinger. Blødere genopretningsadfærd, nyttig, når stofoverfladen er let markeret, og du har brug for en let berøring frem for aggressiv omrøring.
- Dyrehårblandinger. Traditionel i uld og i nogle læderapplikationer, hvor statisk dannelse og fiberskader begge skal minimeres. Højere omkostninger, kortere levetid under våde forhold.
- Slibende filament. Nylon fyldt med siliciumcarbid eller aluminiumoxid. Dette er teknisk set et børsteværktøj, der også skærer, og det bør kun vælges, når overflademålet kræver let slid sammen med rengøring. Ved den forkerte påføring fjerner den materiale og skifter nuance.
- Keramik- og kulfiberruller. Anvendes hvor processen kræver en defineret overfladeeffekt frem for ren rengøring, og hvor rullen skal holde sin geometri over en lang levetid.
Kørsel, hastighed og retning
Rulleoverfladehastighed, ikke motoromdrejninger, er det tal, der skal arbejdes med. På en rulle med en given diameter omdannes rotationshastigheden til overfladehastighed ved kontaktlinjen, og det er det, fiberen faktisk oplever. Typiske industrielle børstehoveder kører i intervallet fra et par hundrede til ca. 1.500 omdrejninger i minuttet, oversat til overfladehastigheder, der kan være to til seks gange stoffets linjehastighed. At køre en børste langt hurtigere end linjehastigheden øger rengøringsintensiteten, men øger også varme, statisk elektricitet og fiberbrud.
Retning er en specifikation, ikke en præference. Et hoved, der løber i samme retning som stoffet, er blidere og giver en retningsbestemt lægning. Et hoved, der løber mod stoftransport, er mere aggressivt og løfter flere fibre. Tre-hoved konfigurationer skifter ofte retninger, der slutter med et med-flow-hoved til at lægge overfladen ned, før stoffet forlader maskinen.
Spænding og vejledning
Børstning tilføjer træk. På et strikket stof, der kører med lav spænding, kan et børstehoved trække banen smallere, forvrænge banestrukturen og skabe en breddevariation, der viser sig som et skyggebånd. Effektiv børstning på strik afhænger derfor lige så meget af ind- og udgangsspændingskontrol som af selve børsten. På vævede væv er risikoen anderledes: overdreven modstand får stoffet til at glide mod styreruller og generere skudforvrængning.
| Undersamling | Kontrolelementer | Typiske muligheder eller rækkevidde | Karakteristisk svigt |
|---|---|---|---|
| Type børsterulle | Dækning ensartethed og mildhed | Fuld bredde cylindrisk; planetarisk; segmenteret | Underrensning i midten af bredden på brede cylindriske ruller |
| Børstemateriale og diameter | Rengøringsintensitet kontra fiberskader | Nylon 0,10 til 0,30 mm; PBT; hårblanding; slibende filament | Overdreven materialefjernelse og farveskift |
| Rullehastighed | Kontaktfrekvens og omrøringsenergi | Indstillet efter overfladehastighed, typisk 2 til 6 gange linjehastighed | Varme, statisk, fiberbrud ved høj hastighed |
| Engagement dybde | Indtrængning i overfladestrukturen | Brøkdel af en millimeter, sat på prøve | Lurforvrængning og tab af bredde, når den er for dyb |
| Rotationsretning | Overfladelægning og aggressivitet | Med flow; mod flow; vekslende | Retningsbestemte striber og synlige lurbånd |
| Udsugningshætte | Opfangning af løsnet affald | Slot eller plenum design, tilpasset luftmængden | Omfordeling af affald i stedet for fjernelse |
Tørbørstning kontra vådbørstning
Den tørre proces er standarden. Banen løber gennem hovederne ved naturlig eller restfugtighed, udsugning håndterer støvet, og de eneste forbrugsstoffer er børster og elektricitet. Omtrent 80 procent af de tekstilbørstehoveder, der er specificeret rundt om i verden, er tørre enheder, og det er med god grund: ingen spildevand, ingen korrosionsplanlægning, ingen yderligere tørrebelastning.
Vådbørstning kommer ind i billedet i konkrete tilfælde. På denim og på visse tunge bomuldskonstruktioner løsner børstning med en lille mængde vand eller proceslud indlejret støv og giver en fyldigere hånd i én omgang i stedet for to. På syntetiske læder- og mikrofiberunderlag bruges vådbørstning til at åbne overfladen før polering eller polering, og vandet undertrykker også luftbårent støv ved genereringspunktet. De ingeniørmæssige konsekvenser er dog reelle: rustfri eller coatede fugtede dele, dræn- og stænkindeslutning, en skraber eller vakuumgenvindingsfase og en spildevandsstrøm, der skal behandles.
For planter, der vejer beslutningen, er den praktiske test, om forureningen er på overfladen eller indlejret i den. Overfladestøv og løse fibre er et problem med tørbørstning. Indstøbt støv, der overlever en udsugning, indikerer normalt, at enten skal overfladestrukturen åbnes mekanisk først, eller at forureningen kommer fra en tidligere våd proces og bør angribes der i stedet.
Procesparametre og deres tolerancevinduer
De fleste børsteproblemer rapporteret som maskinfejl er faktisk indstillingsproblemer. Vinduerne nedenfor er udgangspunkter for en prøveversion, ikke universelle indstillinger. Substratvægt, finishmål og ekstraktionskapacitet ændrer dem, nogle gange væsentligt.
| Parameter | Startområde | Symptom når for lavt | Symptom når for højt |
|---|---|---|---|
| Rulleoverfladehastighed | 2 til 6 gange stoffets linjehastighed | Ufuldstændig fjernelse af støv, synlige rester | Fiberbrud, varmemærker, statisk opbygning |
| Engagement dybde | 0,1 til 0,5 mm, indstillet på prøve | Overfladestøv uberørt, pletvis rengøring | Nap forvrængning, breddetab, GSM-fald |
| Stoflinjehastighed | 20 til 80 m/min afhængig af underlag | Utilstrækkelig kontakttid pr. meter | Reduceret ophold, ujævn rengøring ved hastighedsændringer |
| Netspænding | Laveste spænding, der holder nettet fladt | Webfladder, ujævn børstekontakt | Breddeindsnævring på strik, skudforvrængning |
| Udsugningslufthastighed ved emhættens spalte | Tilstrækkelig til at fange de faktisk genererede bøder; verificere ved røgtest | Støv recirkulerer inde i kabinettet | Fiber trukket fra strukturen, energispild |
| Børstefremspring | Udskift før synligt slid overstiger ca. 20 procent | Rengøringseffekten falder gradvist, hvorefter der opstår afslag | Ikke relevant; over lange børster er ny-børste tilstand |
| Fugtgenvinding af nettet | Konsekvent på tværs af partiet | Bøder klæber, statisk stigning | Fiberhævelse, måtter, ekstraktionsbelastning |
Den mest værdifulde vane her er en registrering af indgrebsdybde mod børstehårs fremspring. Efterhånden som børstehårene slides, ændres kontaktgeometrien, selvom maskinindstillingen ikke har flyttet sig, så planter, der justerer dybden for at kompensere, får et stabilt resultat, og planter, der lader det være, får en langsom drift i kvaliteten, som ingen lægger mærke til, før en kunde gør det.
Tilpasning af maskinen til underlaget
Der er ingen universel børstekonfiguration. Forskellene mellem underlag er store nok til, at det samme hoved vil fungere godt på et og dårligt på et andet.
Strikkede stoffer
Strik er den sværeste sag til børstning, fordi de deformeres under belastning. Baneforvrængning, breddevariation og krølning er alle mulige resultater af for meget engagement eller for meget træk. Planethoveder med mindre kontaktpunkter er normalt det bedre svar end en enkelt rulle i fuld bredde, og spændingskontrol opstrøms og nedstrøms fortjener lige så meget opmærksomhed som selve børsten. Mange planter parrer et planetarisk suede-pas med et dedikeret børstepas på strik, så fiberaffaldet, der er skabt af slibehovederne, fjernes, før banen når den næste proces. En planetarisk carbon- og keramisk fiber-ruskindsplatform konfigureret til strikning, såsom X-modellen, er et eksempel på udstyr designet til denne sekvens.
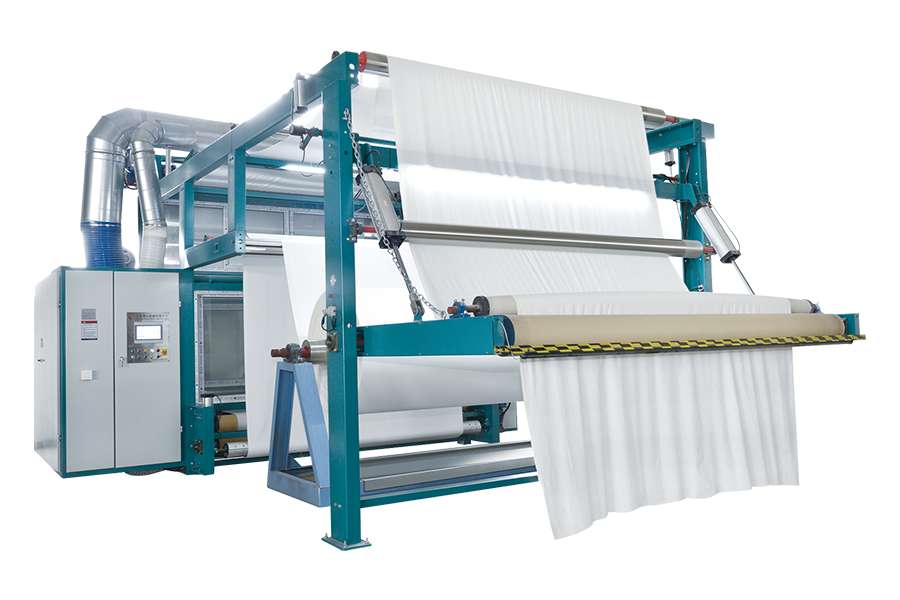 X-Model Planetary Carbon/Ceramic Fiber Sueding Machine til strikning Til strik, hvor deformation er et problem, tilbyder denne planetariske ruskindsmaskine lavspændingsbehandling med kulstof- eller keramiske fiberruller og støvopsamling. Se produkt →
Hvor et anlæg kører med en række strikkonstruktioner, betaler et dedikeret børstehoved til strik med uafhængig trykregulering sig hurtigere tilbage end et universalhovedløb ved reducerede indstillinger, fordi den generelle enhed næsten altid ender med at køre under dens egnede rækkevidde.
Vævede stoffer og denim
Vævninger tåler mere engagement og højere børstehastigheder. På denim kombineres børstning ofte med ruskindspasningen i en vandret konfiguration, da stoffet er tungt, formstabilt og kan bære den mekaniske belastning. Målet på denim er normalt et kontrolleret overfladeudseende snarere end maksimal renlighed, så retningssekvensen på tværs af hovederne betyder mere end råhastigheden.
Bomuld og tunge bomuldskonstruktioner
Tætte bomuldsoverflader holder støv dybt mod garnet. Børstning skal åbne overfladen lidt, før ekstraktion kan udføre sit arbejde, hvilket betyder, at der kræves en vis penetrering, og børstehårens stivhed må ikke være for lav. Tunge konstruktioner som moleskind har brug for højere engagement og ofte et forblødgøringstrin, så fibrene ikke låses på plads, når børsten ankommer.
Polyester og syntetiske blandinger
Statisk er det dominerende problem. Polyester genererer og holder ladning under børstning, hvilket får fine partikler til at klæbe til stoffet og maskinens overflader. Praktiske modforanstaltninger omfatter fugtbehandling før hovedet, ledende eller antistatiske børstehårblandinger, jordede ruller og et hættedesign, der holder luftvejen kort. Tør- og vådbørstning findes specifikt til polyester, og vådbørstning er værd at overveje, hvor pigment- eller finishrester er en del af forureningen.
Syntetisk læder, mikrofiber og coatede underlag
Dette er produkter med overflade-udseende, så børstning bedømmes visuelt og ved berøring. Rengøring her tjener to formål: fjernelse af overfladestøv før coating eller prægning og klargøring af overfladen til polering eller polering. Slibende filamentbørster optræder oftere i dette segment, men de skal matches omhyggeligt, fordi en overaggressiv børste på en mikrofiberoverflade skaber en synlig lur, som ikke kan fortrydes.
Læder og lædervarer
På læder er børstning generelt et rengørings- og støvfjernelsestrin før efterbehandling, og det er normalt parret med støvudsugning og tykkelsesverifikation. Fordi læder er et naturligt materiale med variabel tykkelse, betyder regulering af børstetryk mere end børstehastighed, og inkonsekvente resultater spores ofte til underlaget i stedet for maskinen.
Støvudsugning: den anden halvdel af rensesystemet
En børstemaskine, der fjerner støv, men ikke fanger det, har konverteret et problem med overfladeforurening til et luftbårent. Støvet lander på stoffet igen længere nede af linjen, dækker maskinrammer og ruller og ender som mærker på næste parti.
Ekstraktionsdesign følger en kort liste over regler. Emhætten skal sidde så tæt på børstens kontaktlinje, som den mekaniske frigang tillader, fordi opfangningshastigheden falder hurtigt med afstanden. Kanalstørrelsen skal matche emhættens luftbehov, og skarpe bøjninger, lange vandrette løb og underdimensionerede grene reducerer alle opfangningen uden at ændre ventilatorens nominelle ydeevne på papiret. En røg- eller talkumtest ved idriftsættelse fortæller dig mere om indfangningseffektivitet end nogen navnepladefigur.
Der er sekundære overvejelser, som planter ofte opdager på den hårde måde. Fnug er brændbart, så kanalsystemer og opsamlingsenheder har brug for regelmæssige rengøringsplaner frem for en inspektion en gang om året. Fine fibre, der bæres med luftstrømmen, kan bygge sig op på ventilatorhjulene og bringe dem ud af balance. Og på enheder, der håndterer syntetiske substrater, skal statisk dissipation designes fra starten i stedet for at tilføjes som en eftermontering. Specialbyggede automatiske støvudsugningssystemer til suede- og børstelinjer adresserer disse punkter som et system snarere end som et tilbehør, hvilket normalt er billigere end at samle delene separat og opdage misforholdet ved opstart.
automatiske støvudsugningssystemer til suede og børstelinjerSådan måler du om børstning virker
Børstning vurderes ofte med øjet, hvilket gør det umuligt at optimere og let at skændes om. En kort liste over målbare kontroller giver processen en forsvarlig standard.
| Metrisk | Hvordan det kontrolleres | Hvad det indikerer | Handling hvis ude af mål |
|---|---|---|---|
| Overfladestøvrester | Løft af klæbebånd eller gravimetrisk filterprøver før og efter hovedet | Rengøringseffektivitet af hovedet og udsugning | Reducer engagementet først, og gennemgå derefter luftfangsten |
| Håndfølelse | Panelvurdering eller instrumenteret blødhedstest | Om orienteringen er ensartet på tværs af partiet | Gennemgå retningssekvensen og blødgøring efter børste |
| Vægttab | GSM-tjek på prøver skåret før og efter linjen | Om børstning er at fjerne materiale i stedet for snavs | Skift til en blødere børstehår eller reducer engagementet |
| Farveændring | Spektrofotometer på mørke nuancer | Fiberskader viser sig som overfladelys | Lavere engagement og hastighed; tjek børstematerialet |
| Bredde stabilitet | Breddemåling ved indgang og udgang af hovedet | Spændings- og trækadfærd, især på strik | Juster ind- og udgangsspændingen |
| Luftbåret støv i hallen | Visuel kontrol eller partikelantal i nærheden af maskinen | Ekstraktionsfangstkvalitet og kabinettætning | Forsegl lækager, rengør kanaler, kontroller emhættens placering |
| Trækstyrke og rivestyrke | Standard laboratorietest på præ- og efterprøver | Om mekanisk handling forringer strukturen | Reducer hastighed og dybde; gennemgå antallet af gennemløb |
Den mest nyttige disciplin er at måle den første og sidste meter af hvert parti. Børstning, der starter ren og slutter støvet, betyder normalt børstehår, belastning af kanalerne eller en spændingsdrift, og det er betydeligt billigere at fange det inden for et parti end at fange det efter forsendelse.
Hvad skal angives i en tilbudsanmodning
Børstemaskineforespørgsler, der går ud som en arbejdsbredde og en pris, vender som regel tilbage med tilbud, der er svære at sammenligne. Følgende punkter gør tilbud sammenlignelige og reducerer risikoen for en maskine, der teknisk set opfylder breddekravet, men ikke opfylder proceskravet.
- Underlagsliste med vægte, konstruktioner og den specifikke defekt børstepasset er beregnet til at fjerne.
- Påkrævet renhedsniveau, udtrykt som en måling snarere end en beskrivelse, med testmetoden nævnt.
- Stoflinjens hastighedsområde og den hastighed, som acceptprøven vil køre med.
- Antal børstehoveder, deres placering og den nødvendige retningsrækkefølge.
- Børstemateriale, diameter og fremspring ved levering, plus forventet levetid i driftstimer.
- Børstevalsekonstruktion og forventede omkostninger til genoptræning og vending.
- Udsugningsluftmængde påkrævet ved emhætten og hvem der forsyner kanal, ventilator og filter.
- Tilslutningslast, trykluftforbrug og eventuel vandforsyning til våde varianter.
- Spændingskontrolansvar: leverer leverandøren ind- og udgangsspændingszonerne, eller gør ledningsbyggeren?
- Indkoblingsjusteringsmekanisme og om den kan indstilles, mens linjen kører.
- Adgangskrav til inspektion af børstehår, fjernelse af rulle og kanalrensning.
- Kontrolgrænseflade, opskriftslagring og om eksisterende linjeopskrifter skal migreres.
- Acceptkriterier, prøvestofmængde, og hvem der bærer omkostningerne ved et mislykket forsøg.
- Reservedelsliste med leveringstider for børster, lejer og drivkomponenter.
- Ibrugtagningsomfang, operatøruddannelse og dokumentationssprog.
To punkter på den liste er konsekvent undervurderet. Den første er børstehårens levetid udtrykt i driftstimer, fordi forskellen mellem to leverandører på børsteomkostninger pr. år kan overstige købsprisforskellen inden for tre år. Det andet er, hvem der ejer udvindingen. Når børstemaskineleverandøren og udsugningsleverandøren er forskellige virksomheder, bliver grænsefladen mellem emhætte og kanal ingens ansvar, og den resulterende mangel viser sig som afvisningsprocent snarere end som en udstyrsfejl.
Installations-, forsynings- og vedligeholdelsesvirkelighed
Installation er hvor optimistiske tilbud møder gulvet. Et børstehoved tilføjet til en eksisterende linje har brug for gulvplads til selve maskinen plus frigang til rullefjernelse, og denne frigang er ofte den begrænsning, der tvinger hovedet til en position, hvor udsugningshætten ikke kan placeres korrekt.
Værktøjer fortjener en tidlig kontrol. Den tilsluttede belastning er ofte beskeden, men efterspørgsel efter trykluft til pneumatisk indgreb eller svingning plus udsugningsventilatoren ændrer bygningsserviceberegningen. Vibrationsisolering har betydning på de øverste etager af etageanlæg, og støvopsamlingsruter bør planlægges før maskinen ankommer i stedet for efter.
Vedligeholdelse er enkel, men ikke tilgivende. Børstehårens fremspring bør kontrolleres med definerede intervaller og registreres. Kanaler skal renses efter en tidsplan, ikke efter et symptom. Rullelejer på højhastighedshoveder har brug for det smøreinterval, som deres opgaver faktisk kræver, hvilket normalt er kortere end den generelle fabriksstandard. Udsugningshætter bør inspiceres for fiberophobning, der indsnævrer spalten og stille og roligt reducerer indfangningshastigheden.
Det mest almindeligt forsømte element er spændingskalibrering. Børsteresultater på strik og letvægtsvæv afhænger af spændingen, og en spændingszone, der driver over seks måneders produktion, ændrer børsteydelsen uden at ændre børsteindstillingerne overhovedet.
Gennemløb, omkostninger og tilbagebetaling
At sammenligne børstearrangementer på indkøbspris alene undervurderer forskellene. Et gennemarbejdet eksempel gør sagen mere overskuelig. Antag en linje, der kører tre skift, 6.000 timer om året, med 45 meter i minuttet og 80 procent effektivitet, der producerer omkring 13 millioner lineære meter årligt.
- Et børstehoved til almen brug, der løber under dets kapacitet for at undgå at beskadige strikkonstruktioner, vil typisk have behov for tættere udskiftningsintervaller for børstehår og producere mere variable rengøringsresultater, hvilket viser sig som en højere inspektionsafvisningsrate.
- Et hoved, der er tilpasset til underlaget med korrekt ekstraktion, kan normalt holde en lavere afvisningshastighed ved samme linjehastighed, og børstehårprisen pr. million meter er ofte sammenlignelig eller bedre, fordi børsten fungerer i sit designvindue.
- Den økonomiske forskel er domineret af afvisningsprocent, ikke børsteomkostninger. På et stof med en salgsværdi i intervallet fra to til fem amerikanske dollars pr. meter er en reduktion af afvisninger med en brøkdel af en procent om året mere værd end prisforskellen mellem to maskinoptioner.
- Slibende filamentbørster kan rense mere aggressivt, men forbruger materiale, og på mørke nuancer kan det resulterende nuanceskift være uacceptabelt uanset omkostningerne.
- Vådbørstning tilføjer behandlingsomkostninger for spildevandsstrømmen, så det bør begrundes med et proceskrav snarere end med en præference.
Den praktiske konklusion er, at børsteudstyr bør vurderes i forhold til omkostningerne ved de defekter, det forhindrer, ikke i forhold til omkostningerne ved den alternative maskine. Planter, der gør dette, har en tendens til at specificere ekstraktionskapacitet og børstehårskvalitet generøst, fordi det er de to variabler, der styrer afvisningsraten.
Idriftsættelse, forsøg og operatørvaner
En børsteinstallation, der ikke er blevet prøvet på ægte produktionsstof ved reel linjehastighed, er ikke blevet idriftsat. Acceptforsøget skal bruge det faktiske substrat og den faktiske hastighed, og det skal køre længe nok til, at temperatur og statiske effekter kan stabilisere sig, hvilket normalt betyder mindst flere hundrede meter i stedet for en kort prøve.
Under forsøget skal du registrere de indstillinger, der gav det accepterede resultat: børstehår type og fremspring, rulleoverfladehastighed, indgrebsdybde, retningssekvens, linjehastighed, spændingsværdier og udtræksindstillinger. Disse tal bliver basisopskriften. Uden dem vil det næste skift genopfinde processen, og resultaterne vil glide.
Operatørvaner betyder lige så meget som opskriften. At kontrollere udsugningshætten for fiberopbygning ved skiftskift, holde øje med breddevariation som en tidlig indikator for spændingsdrift og rapportere en ændring i håndfølelse i stedet for at vente på en kundeklage er simple adfærd, der beskytter investeringen. Børstning er en lavpris, lav vedligeholdelsesproces, der fejler stille og roligt. De planter, der får mest ud af det, er dem, der behandler det som en kontrolleret proces frem for som et fast tilbehør.
En rengøringsbørstemaskine er en lille del af et slutlinjebudget og en uforholdsmæssig del af dets kvalitetsresultat. Beslutningen, der betyder mest, er ikke, hvilken producent der leverer rullen, men om børstehårene, indgrebsgeometrien, spændingskontrollen og udsugningssystemet er specificeret som ét system mod et angivet renhedsmål. Gør det rigtigt, og børstehovedet reducerer stille og roligt afslag i årevis. Går det galt, og det flytter støv fra den ene side af maskinen til den anden, mens alle leder efter årsagen to processer nedstrøms.