En efterbehandler i Bangladesh kørte et parti med 30 ruller 260 g/m2 bomuldsfleece på en nyinstalleret børstelinje. De første fem ruller bestod inspektion. Ved regel 12 var pælehøjden på forsiden faldet med cirka en tredjedel, og køberen afviste resten af partiet. Intet var brudt sammen. Trådrullerne var ikke slidte. Det, der havde ændret sig, var fugtindholdet i stoffet, der kom ind i maskinen, og med den måde, hvorpå trådtænderne greb ind i overfladefibrene.
Det scenarie er almindeligt, og det forklarer, hvorfor den beslutning, der betyder mest omkring en stofbørstemaskine, ikke er rammestørrelse eller motorvurdering, men kontrol. Konklusionen først: en børstemaskine leverer kun en gentagelig hævet overflade, når rullespecifikation, rulle-til-stof-hastighedsforhold, spænding, fugt og støvudsugning alle forbliver inden for et defineret vindue. Skift en af disse fem og bunken ændres med den. Alt andet på specifikationsarket, inklusive farven på styreskabet, betyder langt mindre.
Det følgende er en praktisk oversigt over, hvordan børstning fungerer, hvilken konfiguration der passer til hvilket stof, de parametre, der bestemmer, om rulle et rulle og tredive ligner hinanden, og de kontroller, der er værd at køre, før en købsordre underskrives.
Hvad en stofbørstemaskine faktisk gør
Børstning er en mekanisk overfladebehandling, der løber tør i de fleste planter og lejligheder med vand eller fugtig tilstede. Stoffet er trådet rundt om eller mellem roterende ruller dækket af trådbeklædning. Trådtænderne fanger overfladefibre, løfter dem og lægger dem i stoffets bevægelsesretning. En rulle eller to, et sæt styre- og spændingsruller, et drivsystem og en udsugningshætte udgør det meste af maskinen.
En præcisering forhindrer en masse forvirring nedstrøms: børstning er ikke det samme som sagsøgt, og de to sælges ofte, som om de var udskiftelige.
- Børstning rejser fiber. Wiren løfter og orienterer fibre, der allerede er løse eller delvist forankrede. Fiberfjernelsen er lav, ofte en brøkdel af en procent af stofvægten.
- Sueding slider fiber. Slibende ruller lavet af smergel, keramik eller kulfiber skærer og knækker fiber for at skabe en kort, tæt, ferskenoverflade. Fiberfjernelse og styrketab er betydeligt højere.
- Napping eller hævning er en relateret løftehandling, der normalt arbejder med forskelligt rulletøj for at bygge en længere, fyldigere bunke.
Forskellen viser sig straks i kvalitetskontrol. Hvis købers standard er "blød med synlig luv", vil børstning alene ofte tilfredsstille det. Hvis standarden er "kort, tæt, mat, ferskenhud", har linjen brug for et sagsbehandlingstrin, hvor børstning fungerer som forberedelse før den eller som et oprydningstrin bagefter. For planter, der har brug for den dybere overfladeeffekt, er en kombineret ruskindsplatform den mere direkte vej, og det er værd at sammenligne rullekonfigurationer med målhåndfølelsen i stedet for at antage, at én maskine dækker begge opgaver.
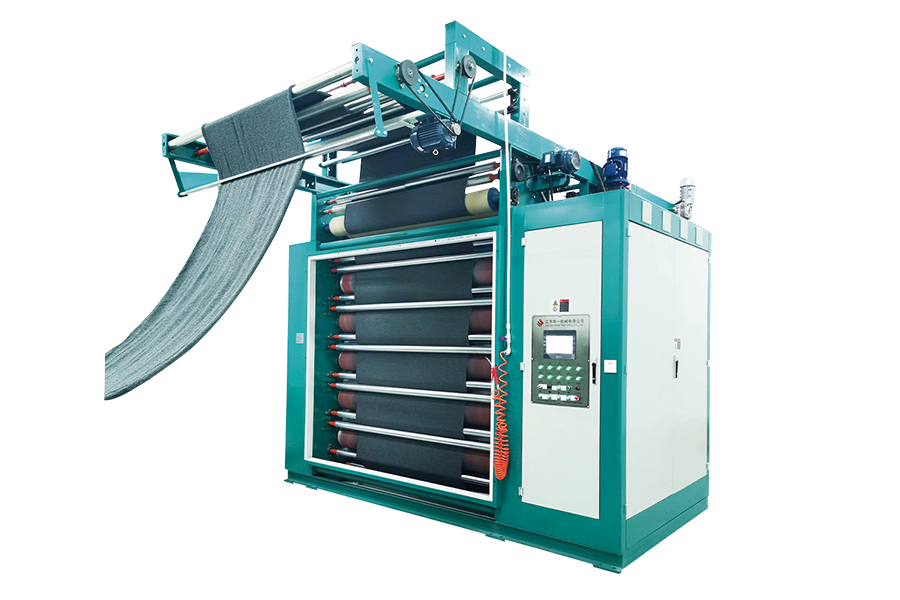 Lodret kombineret sagsøgsmaskine MM-model Til dybere sueding eller peaching understøtter denne kompakte maskine fleksible slibemiddelkombinationer og højhastigheds enkelt- eller dobbeltsidet behandling. Se produkt →
Børstning udfører også arbejde, der ikke har noget med håndfølelse at gøre. Det fjerner løse fibre, overfladeforurening og piller; det forbedrer sugeevnen på bomuld og cellulosestoffer; og det giver belægnings-, laminerings- og printsubstrater en ensartet tand, så den næste proces binder jævnt i stedet for at fejle i patches.
De vigtigste børstekonfigurationer og hvad de passer til
De fleste børstespecifikationer på markedet reducerer til en håndfuld arrangementer. Navngivningen kan være inkonsekvent mellem leverandører, så det hjælper at klassificere maskiner efter rullehandling frem for brochuresprog.
| Konfiguration | Regelhåndtering | Overflade resultat | Typisk brug | Hovedrisiko |
|---|---|---|---|---|
| Enkeltsidet | Trådruller berører kun én side | Luv hævet på den ene side, bagsiden forbliver glat | Strik med fleecebagside, børstet lag med én side | Overlængde luv og uklarhed på den ubehandlede side under håndtering |
| Dobbeltsidet | Ruller på begge sider, normalt med uafhængige indstillinger | Hævet overflade på begge sider | Tæpper, kraftig fleece, dobbeltsidet børstet strik | Fibertab og reduktion af trækstyrke, når begge ansigter er overbørstet |
| Korsbørstning | Rulleretningen skifter i forhold til stoffets bevægelse | Kortere, tættere, mindre retningsbestemt luv | Stoffer, der ikke må vise en retningsbestemt skyggelinje | Striber, når rullehastigheder ikke er afstemt efter hinanden |
| Cirkulær eller roterende | Flere ruller arrangeret omkring en tromle | Høj ensartethed ved høje linjehastigheder | Kontinuerlig strikkede og vævede produktionslinjer | Højere støvgenerering, der kræver stærkere udsugning |
| Våd børstning | Påføres med vand eller damp til stede | Blødere, fyldigere håndtag med mindre statisk elektricitet | Uldblandinger og nogle tekniske stoffer | Tilføjet tørrebelastning og vandhåndtering nedstrøms |
| Tørbørstning | Standard omgivelsestilstand | Ren, veldefineret luv, nem udtrækning | De fleste bomulds-, polyester- og blandede stoffer | Statisk opbygning og luftbåret på syntetiske stoffer |
Valget mellem dem er en produktionsbeslutning snarere end en præference. En plante, der kører 40.000 meter om dagen med polyesterstrik, kan ikke bruge samme rullelayout som en plante, der kører 3.000 meter uldblanding, mulighed begge beskrives som "børstemaskiner".
Hvor volumen er høj, og krydsparti-konsistens er den afgørende faktor, er en dedikeret højhastighedsbørsteplatform normalt mere økonomisk end at strække en linie til generelle formål, fordi maskinen kan holde rullehastigheden og spændingen i et mindre bånd uden at miste linehastigheden.
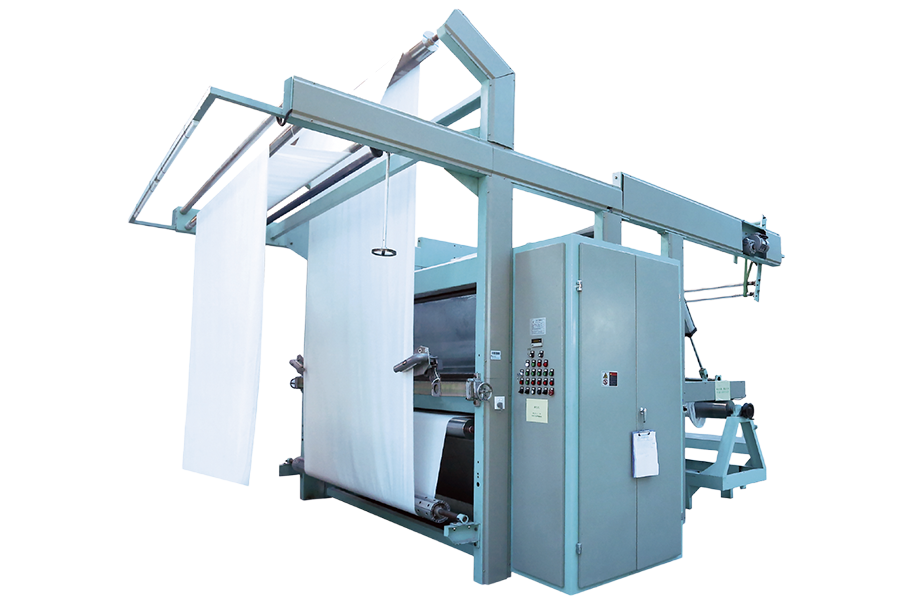 Højhastighedsbørstemaskine VX7 En kul-keramisk børsteplatform med syv ruller til højvolumen linjer, hvor stabil hastighed, spænding og gentagelig overfladebehandling fremmer ensartethed på tværs af partier. Se produkt →
Indstilling af parametrene, der bestemmer resultatet
Fem variabler bestemmer, om det første kast og det sidste kast i et parti matcher. De er værd at behandle som et enkelt system, fordi justering af et næsten altid kræver justering af et andet.
Rullehastighedsforhold og pæletæthed
Rulleoverfladehastighed i forhold til stofhastighed er den mest kraftfulde enkeltindstilling på maskinen. Typiske produktionsområder løber fra omkring 1,5:1 til 4:1. Under ca. 1,5:1 renser og justere tråden hovedsageligt fiber; mellem 2:1 og 3:1 bliver bunken synlig og jævn; over ca. 3,5:1 begynder tråden at trække fiber ud af garnstrukturen i stedet for at lægge den ned, og stofvægttab og pilling-risiko stiger hurtigt. At gå hurtigere er ikke automatisk bedre, og et anlæg, der behandler hastigheden som en produktivitetsskive i stedet for en kvalitetsskive, vil se styrketestfejl inden for et par måneder.
Spænding, stofbane og sømpassage
Spænding holder stoffet fladt mod rullerne. For lidt og stoffet løfter sig af tråden i bølger, hvilket giver pletvis luv og kantfladder. For meget, og du får spændingsmærker, breddetab og krøllede kanter, der først kommer frem efter vask. Den praktiske løsning på enhver seriøs linje er automatisk spændingskontrol med en sømdetektor, der sænker liniehastigheden og rulleindgrebet i et par sekunder, efterhånden som hver søm passerer. Uden den efterlader hver søm et mærke, og et parti med 30 ruller kan bære 60 af dem.
Fugt, temperatur og statistik
Bomuld, der kommer ind i maskinen ved 4 % fugt, børster anderledes end det samme stof med 8 %, selv ved identiske rulleindstillinger. Tør fiber er skør, så tråden knækker den i stedet for at løfte den, og pælehøjden falder, efterhånden som meget skrider frem. Forkonditionering eller let damppåføring før børstning løser normalt dette billigere end nogen mekanisk ændring. På polyester og andre syntetiske materialer opstår det modsatte problem: statisk ladning opbygges, fiber flyver, og overfladen bliver ujævn. Fugtkontrol og effektiv udsugning adresserer det meste.
Børstning efter stoftype
Maskinindstillinger, der fungerer på ét underlag, kan skade et andet, så det kan betale sig at tænke i stoffamilier frem for i universelle parametre.
Strik, fleece og frotté
Strikkede strukturer strækker sig, så spændingskontrol betyder mere end på vævede. Loop-garn på fleece og frotté bærer også flere løse fiber end fladvævede vævninger, hvilket betyder, at luv opbygges hurtigt, og at overbørstning er let. Lavt-til-moderat rulleforhold med flere gennemløb slår generelt et aggressivt gennemløb. Fin-gauge single jersey har brug for let indgreb, fordi wiren kan fange en løkke og trække et hul, der først viser sig efter første vask.
Til strikapplikationer, hvor rullegeometri og stofstøtte skal arbejde sammen snarere end mod hinanden, fjerner en maskine bygget specifikt omkring strikadfærd en masseforsøg og fejl fra opsætningsprocessen.
planetbørstemaskine til strikMed den konfiguration griber rullerne ind i løkkestrukturen uden at strække den, så luven dannes jævnt over bredden i stedet for at koncentrere sig ved kanterne.
Vævet bomuld, twill og denim
Vævninger tåler højere spænding og højere rulleforhold, hvorfor denimbørstning kan køres mere aggressivt for at producere en slidt, blød overflade. Grænsen er kædegarns styrke: Børstning forbi punktet med synlig luv fjerner masse fra garnoverfladen og viser sig som reduceret slidstyrke ved test. Twill og gabardin har givet af krydsbørstning, fordi en rent retningsbestemt luv giver en skyggelinje, der bliver tydelig på et færdigt tøj.
Polyester og syntetiske blandinger
Syntetiske materialer har brug for lavere statisk og højere ekstraktion. Fordi fiberne er glatte og stærke, modstår de at blive løftet, så operatører er fristet til at øge rullehastigheden. Denne tilgang giver fuzz frem for luv og øger pilling-risikoen på det færdige stof. Lavere hastigheder, flere gennemløb og kontrolleret luftfugtighed giver et bedre resultat end brute force.
Coatede, laminerede og tekniske underlag
Her er børstning et forberedelsestrin. En let, ensartet børste giver overfladen en ensartet nøgle til klæbemiddel eller belægning, og specifikationen bør skrives som et krav til overfladeenergi eller skrælningsstyrke snarere end som en håndfølelse. Konsistens på tværs af bredden betyder mere end luvhøjden, da en ubørstet strimmel bliver et delamineringspunkt.
Hvor børstning sidder i målstregen
Sekvensen bestemmer, hvor meget af børsteeffekten, der overlever til den færdige rulle. Den sædvanlige rækkefølge er farvning og tørring, derefter børstning, derefter blødgøring og eventuel endelig komprimering eller kalandrering. Børstning før tørring lyder effektivt, men våde fiberopfører sig uforudsigeligt under wiren, og bunken falder sammen i tørretumbleren.
Børstning umiddelbart før en mekanisk blødgørings- eller kalandreringsfase er også en fejl i de fleste tilfælde, fordi kalenderen flader den bunke, der lige er blevet rejst, flad. Hvor målet er et blødt, højt håndtag frem for en synlig luv, bevarer et luftbaseret blødgøringstrin efter børstning den hævede overflade, mens der tilføjes drapering, og denne kombination er grunden til, at mange finishlinjer nu parrer en børsteenhed med en blødgøringsenhed med åben bredde i stedet for at stole på kemi alene.
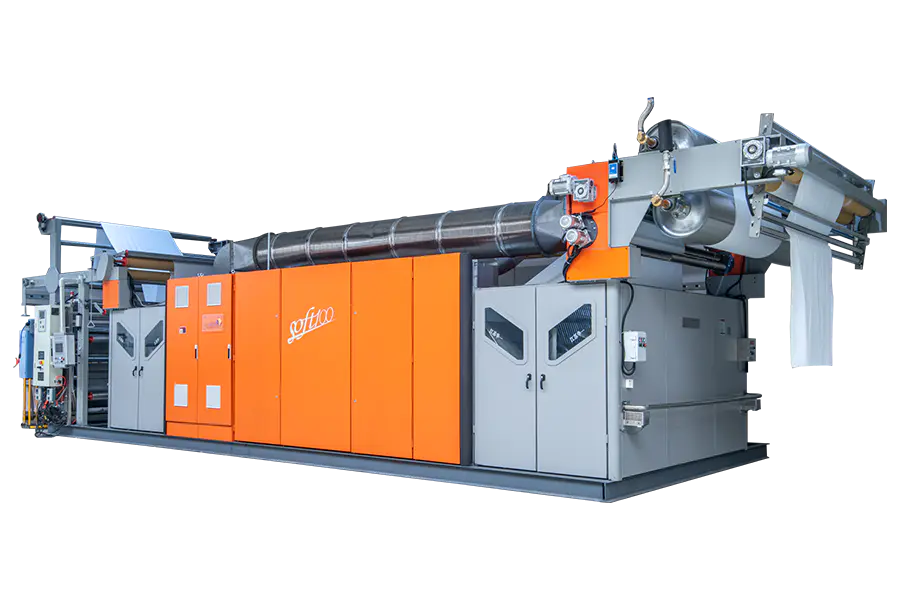 Luftblødgøringsmaskine med åben bredde SOFT100 Kombiner med børstning for at bevare den hævede luv, mens du tilføjer drapering, ved at bruge luftstrømsblødgøring uden kemiske blødgøringsmidler på strik, vævede stoffer og håndklæder. Se produkt →
Det praktiske planlægningspunkt er enkelt: Bestem, hvad kunden vil bedømme på lageret, om det er luvhøjde, håndfølelse, skygge eller dimensionsstabilitet, og bestil derefter efterbehandlingsstadierne bagud fra den standard.
Kvalitetsproblemer og deres sædvanlige årsager
De fleste børstefejl kan spores tilbage til en af seks årsager, og den hurtigste vej til en løsning er at kontrollere procesforholdene, før du rører ved maskinen.
| Symptom | Sandsynlig årsag | Første tjek |
|---|---|---|
| Bunken falmer fra begyndelsen til slutningen af en masse | Stoffugten falder eller rulletråden sløves | Indgående fugtindhold, derefter rulletimer |
| Pilling vises efter vask | Rullehastighed for høj, fiber skæres i stedet for løftes | Rulle-til-stof hastighedsforhold |
| Retningsbestemt skyggelinje | Ren retningsbestemt børstning på et skyggefølsomt stof | Rulleretning og tilgængelighed af krydsbørster |
| Striber på langs | Ujævnt rulletryk, beskadiget wire eller en bøjet rulle | Rullekoncentricitet og wiretilstand |
| Huller eller rifter koncentreret i sømmene | Ingen sømregistrering eller ingen hastighedsreduktion ved søm | Indstillinger for sømregistrering og indgrebsdybde |
| Overdreven fnug og luftbåret støv | Utilstrækkelig udsugning, lav luftfugtighed, statisk opbygning | Udsugningsluftstrøm og emhættetilstand |
Støv, statisk elektricitet og udsugning
Børstning genererer per definition: hver meter stof frigiver løse fiber, og en maskine, der kører med hastighed, frigiver det kontinuerligt. På bomuld er dette et problem med rengøring og luftkvalitet. På polyester og blandinger bliver det en brand- og eksplosionsrisiko, fordi fint syntetisk støv suspenderet i en indkapsling let antændes, og statisk elektricitet udgør antændelsesskilden.
Designsvaret er et dedikeret udsugningssystem, der er dimensioneret til maskinen i stedet for en delt huskanal, med hætter tæt på rullekontaktpunktet, ledende kanalføring og regelmæssig rengøringsplaner. Luftstrømmen, der er for svag, lader støv sætte sig inde i maskinen og når til sidst stofoverfladen som forurening. Luftstrøm, der er for kraftigt, trækker stoffet af rullerne og destabiliserer spændingen, hvorfor udsugningen bør indstilles med ledningen kørende og overvåges efter enhver ændring i rullehastigheden.
For linjer, hvor støv er en kendt begrænsning snarere end en eftertanke, holder en specialbygget opsamlingssetup luftstrømmen stabil på tværs af lange løb og reducerer den rengøringsnedetid, der ellers tærer på produktionstimer.
automatiseret støvudsugning til ruskind og børstelinjerHvad skal du tjekke før du køber
Industrielle tekstilmaskiner er et femtenårigt aktiv, og det meste af beklagelsen i denne kategori kommer fra specifikationer, der aldrig blev diskuteret, snarere end fra prisen. De følgende kontroller fanger de fleste dyre fejl.
Rullespecifikation og repeterbarhed
Spørg efter trådtype, trådtæthed, rullediameter, hårdhed og det anbefalede udskiftningsinterval i driftstimer. Spørg derefter, hvad bunkevariationen er på tværs af bredden af en fuld-batch-rulle, ikke på en prøve på en meter. Breddevariation under 5 % er et rimeligt benchmark for en velsat linje; hvis leverandøren ikke kan besvare spørgsmålet, er det informativt.
Spændings- og drivarkitektur
Bekræft, om spændingen styrer automatisk over hastighedsområdet, og hvordan maskinen opfører sig, når en søm passerer. På et anlæg, der kører tyve sømme pr. skift, bestemmer denne enkelte funktion, om linjen er rentabel eller konstant omarbejdet.
Prøveforhold, der matcher din plante
En demonstrationskørsel på leje, konditioneret, perfekt fladt stof beviser meget lidt. Send dit eget vanskelige underlag: den tungeste vægt, den strammeste strik, den skyggefølsomme twill. Insister på, at forsøge at køre med din mållinjehastighed, og at prøvene vaskes og tørres før evaluering. Pilling og luvkollaps opstår efter den første vask, normalt ikke før.
Rækkefølge købet korrekt
- Definer standarden for det færdige stof i målbare termer: luvhøjde, håndfølelsesvurdering, skrælningsstyrke eller skygge.
- Kort efterbehandlingssekvensen bagud, så børstning placeres, hvor dens effekt overlever.
- Indstil maskinens kontrolvindue, inklusive spænding, rulleforhold, fugt og udsugningsluftstrøm.
- Bekræft tilgængeligheden af reservedele til trådruller, lejer og drivkomponenter.
- Bekræft servicedækning og responstid i dette område, før du underskriver.
Plan for udvidelse
De fleste planter tilføjer processor inden for få år, uanset om det er blødgøring, tørring eller et andet børstetrin. At vælge en leverandør med et bredere udvalg af efterbehandlingsudstyr koster intet ved køb og sparer betydeligt integrationsarbejde senere.
Intet af dette gør børstning kompliceret. Det er en mekanisk proces med et lille antal variabler, og de anlæg, der kører det godt, er simpelthen dem, der behandler disse variabler som specifikationer i stedet for operatørpræferencer. Maskinen, der producerer en ensartet bunke på farveprøven, er ikke den samme maskine, der producerer en ensartet bunke på rulle tredive af et regnfuldt mandagsskift, og forskellen er helt i kontrolvinduet. Bekræft rullespecifikation, hastighedsforhold, spændingsadfærd, fugtstyring og udsugningsydelse med dit eget stof, under dine egne forhold, og resten af beslutningen bliver ligetil.